


HAIFEI óntwikkelde ‘n kondensator-ontlaojingsprojectielasmasjien veur ‘t koppele vaan projeksiemoere aon roestvrij-staole panele die in elektrische kasten, apparatuurbehuizinge en plaat-metaalsamesjtèllinge were gebruuk.
De machine laot opgeslage elektrische energie los in un korte lascyclus. Same mit specifieke positioneringsgereedsjappe en gecontroleerde elektrodekrach, helpt ‘t ‘n veilige moerverbinding te producere, onderwieles ‘t paneelverkleuring, vervörming en moer mislijning weurt beperk.
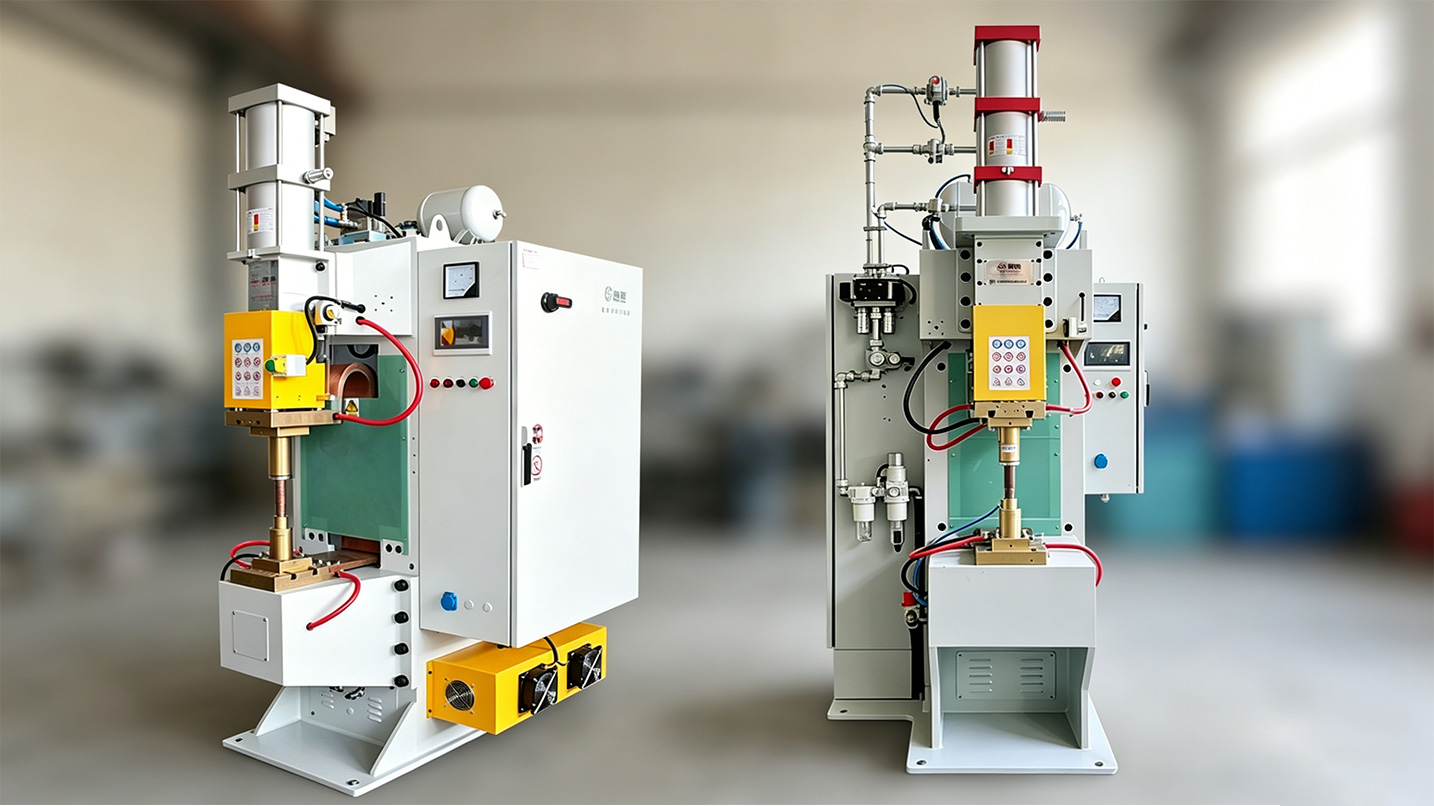
Welke machine is gebruuk veur dit projek?
De apparatuur die veur dit projek woort gekoze waor ‘n toegewijde kondensator-ontladingsprojectie-lasmachine veur roestvrijstaole panele en moere.
De machine sjlaot elektrische energie op in kondensatore en laot ‘m snel los via de moerprojeksies. De wermte is geconcentreerd op de projeksiecontactpunte in plaats vaan breid euver ‘t paneel touwgepas.
Deze korte energie-releasecyclus woort gekoze um drie specifieke productieprobleme aan te pakke: onvolledige projeksieinstorting, zichtbare wermtemerke op ut oppervlak vaan roestvrij-staole en vervörming vaan ut paneel roond de gewelste moer.
Samevatting vaan projek
| Project-item | Gevalsinformatie |
| Klantbranche | Elektrische apparatuur mit laagspanning |
| Werkstuk | RVS-paneel en projeksiemoer |
| Materiaal | Kondensator-ontlading projektie lasmachine |
| Lasmethode | Moerprojektieslasse |
| Positioneringsmethode | Toegewijde centrering en locatie-armatuur |
| Belangriekste zörg | Zwakke gewrichten, paneelverkleuring, vervörming en moer mislijning |
| Produkwisseling | Tooling en opgeslage parameters veur compatibele specificaties |
| Validatie | Steekproeftests en doorloupende proeve veur-levering |
Achtergroond vaan de klant
De klant produceert roestvrij-plaat-metaole oonderdeile, apparatuurbehuizinge en gerelateerde assemblages veur elektrische apparatuur mit liegspanning.
Projeksiemoere motte aon de panele weure gelas veur de kast samegestèld. De aafgemaakde moer mot veilig blieve tijdens de installatie vaan de bout, onderwieles dat de draadpositie de bout vloeiend mot laote binnekomme.
Umtot ‘t roestvrijstaole paneel ouch ‘n zichtbaar oonderdeil vaan de behuizing is, kinne boetesporeg brandmerke, vergeling, zwarte of vervörming zoewel de montage es ‘t uterlek beïnvleuje.
Boeum waor ut bestaonde proces onstabiel?
‘t Oorspronkelike lasproces concentreerde neet consistent genóg energie op de moerprojeksies. Sommige projeksies waore neet gans gevörmp tijdens ‘t lasse, waat resulteerde in zwakke of onvolledige verbindinge.
Tegeliekertied creëerde ongelieke wermteverdeiling versjèllende secundaire probleme:
| Produktieprobleem | Effect op ut aafgemaakde deil |
| Onvoldoende fusie bij moerprojeksies | Losse moere, onvolledige verbindinge of weldfoute |
| Boete of ongelieke wermte | Vergeling, verzwart en brandmerke |
| Ongelieke thermische sametrekking | Paneel oetgebouwd, krommen of randvervörming |
| Fout bij de handmatige positionering | Gekantelde of aaf-centrummoere |
| Onstabiele energie-aofzat | Variatie tusse productiecycli |
| Slechte moerlijning | Bolt vassjlaon, kruus-draad of ongelieker aansjpanne |
Dees probleme kooste neet allein were opgelos door de lassjtroum te verhoege. Mie energie kin oppervlaktesjaoj en vervörming vergroete zoonder de positie vaan de moer of de drökverdeiling te corrigere.
Wat had de klant nuudig?
De klant had un proces nuudig dat de moerprojekties binne un korte lascyclus koos vörme en de wieväölheid wermte die ut umligkende paneel koos vermindere.
De positie vaan de moer waor eve belangriek. De armatuur moos de centrering, de loodrechtegheid en de bewaeging tijdens ‘t lasse controlere, zoedet de draad goed gelinieerd bleef veur de volgende montagebewerking.
De apparatuur moos ouch compatibele moergruuttes en roestvrij-paneeldikte ondersteune. Lasparameters mooste weure opgeslage veur herhaolde productie en toekomstige procescontroles.
De hoofvereiste waore:
- Veilige projectielas tusse de moer en ‘t roestvrijstaole paneel
- Minder vergeling, zwarte en zichtbare oppervlakteverbrande
- Verminderde paneelbouw en thermische vervörming
- Consistente moerpositie en uitlijning
- Stabiele energielevering tusse lascyclusse
- Gemakkeliker umsjtèlle veur compatibele produkspecificaties
- Opgeslage lasrecepte en traceerbaarheid vaan proces

Wie HAIFEI de oplossing heet óntwikkeld
Lasproeve mit de werkeleke onderdeile
HAIFEI heet ‘t roestvrijstaolmateriaal en versjillende moerspecificaties vaan de klant getes veurtot ze de machine finaliseerde.
De proeve woorte gebruuk um projectiegedrag, lassenergie, elektrodekrach, oppervlakteconditie en paneelvervörming te evaluere. De parameters woorte aongepas aon de geometrie vaan de moerprojeksie in plaots vaan ‘n algemeine insjtelling veur eder produk.
Kondensatorontlading projektielasse
‘n Kondensator-ontlading lassysteem woort gekoze um ‘n groete wieväölheid opgeslage energie euver ‘n korte periode te levere.
Es drök weert toegepas, geit sjtroum door de moerprojeksies. De elektrise weerstand op dees kleine contactgebeje genereert gelokaliseerde wermte, boe door de projeksies kinne instorte en ‘t gewricht vörme.
In vergelieking mit ‘n langere verhittingscyclus, kin dit proces ‘t door hitte-aangetaste gebeed roond de moer beperke. De gesjikheid is nog altied aafhankelik vaan de dikte vaan ‘t paneel, ‘t moermateriaal, ‘t projectie-ontwerp, de oppervlakteconditie en de vereiste verbindingssterkde.
Toegewijde centraal armatuur
HAIFEI heet positioneringsgereidsjappe ontworpe veur ‘t roestvrij-staole paneel en de projeksiemoer.
De armatuur vindt ut onderdeil, centreert de moer en hèlt ut op zien positie onderwieles dat de lasdrök weurt toegepas. Uniforme steun help ouch te vermindere vaan bewaeging en ongelieke laojing tijdens ‘t instorte vaan projeksie.
Dit hulpmiddel is oontwikkeld um aan te pakke:
- Moer offset
- Moer kantele
- Beweging tijdens elektrodekontak
- Ongelieke drök op de projeksies
- Inconsistente boutuitlijning nao lasse
Gereedsjapsinserts kinne were veranderd es compatibele moerspecificaties op dezelfde machine were geproduceerd.
Gecontroleerde drök en opgeslage recepte
Lassenergie allein bepaolt ‘t resultaat neet. De krach vaan de elektrode, de contakconditie en de timing höbbe invlood op wie de moerprojekties instorte.
De machine coördineert daorum de klem- en energie-release. Goedgekeurde insjtellinge kinne weure opgeslage es productrecepte, wat handmatige aanpassinge tijdens herhaolde productie vermindert.
Aafhankelik vaan de definitieve configuratie vaan de apparatuur, kin ‘t systeem ‘t geselecteerde recept, de aantal weld, de bedriefsstatus en de alarminformatie opsjrieve. Nuudige datavelde en communicatie-interfaces motte veur de productie bevestigd were.
Wie werkt de lascyclus?
1
De bediening plaats ‘t roestvrijstaole paneel in ‘t armatuur.
2
De projeksiemoer is euver ‘t vereiste gaat geplaots.
3
De armatuur centreert en ondersteunt de oonderdeile.
4
De laskop pas de veurgestelde elektrodekrach toe.
5
De kondensatore geve energie los via de moerprojeksies.
6
De projeksies valle same en vörme de gewelste verbinding.
7
De laskop keert trök en ‘t voltooide paneel weurt verwijderd.
8
De verbinding weurt geïnspecteerd volgens de euvereingekomme acceptatienorm.
Veur geautomatiseerde projekte kin ‘t voere vaan oonderdeile, detectie en oontlaoje vaan oonderdeile weure touwgevoog naodat ‘t basislasproces is gevalideerd.
Wie mot de gelaste moer weure geïnspecteerd?
‘n Moer dee d’r good oetzuut, kin nog altied onjuist of mechanisch zwaak zien. ‘t Acceptatieplan zou de verbinding, de positie vaan de draad en de conditie vaan ‘t paneel motte umvatte.
| Inspectie-artikel | Wat ut controleert |
| Visuele inspectie | Verzwarte, verdrijving, brandmerke en oppervlaktesjaoj |
| Moerpositie | Centrere, loodrechtegheid en draadlijning |
| Bolt installatietest | Vloeiende engagement zonder jamming of cross-threading |
| Push-test | Weerstand tege krach die door ‘t paneel weurt toegepas |
| Koppeltest | Meugelekheid um de gespecificeerde aansjpanningslas te weerstaan |
| Peel of destructieve test | Projeksievörming en gezamenleke integriteit |
| Platheid vaan ‘t paneel | Oetbolling, krommen en lokaal vervörming |
| Doorlopende productieproef | Herhaolbaarheid euver opeinvolgende lascycli |
‘t Oorsjprónkelike geval rapporteert stabiele resultate tijdens continue proeve veur-levering, mer publiceert de numerieke acceptatiewaardes neet. Push-out krach, koppel, platheid en uterlekgrenze motte door de klant weure geleverd of euvereingekomme tijdens de ontwikkeling vaan ‘t steekproef.
FAQ
V: Welke machine weurt gebruuk um moere aon roestvrijstaole panele te lasse?
A: Dit projek gebruuk ‘n kondensator-ontladingsprojectie-lasmachine. Opgesjlage elektrische energie weurt losgelaote via de moerprojekties in ‘n korte lascyclus, boedoor de wermte op ‘t gebiedsgebeed weurt geconcentreerd.
V: Waarom gebruukste kondensator-ontladingslas veur roestvrij staol?
A: De korte ontladingstied help de wermte-euverdrach nao ‘t umringende paneel te beperke. Dit kin verkleuring en vervörming vermindere es de moerprojeksies, de lassenergie, de elektrodekrach en de gereedsjap good euvereinkomme.
V: Kin ut proces verkleuring vaan paneel volledeg veurkomme?
A: Gein perces zou motte weure besjreve es ‘t volledig eliminere vaan verkleuring in eder toepassing. Oppervlakteresultate zien aafhankelik vaan de kwaliteit vaan roestvrij staol, de dikte vaan ‘t paneel, de oppervlakteconditie, ‘t projectie-ontwerp en de lassinstellinge. Steekproeftests zien vereis.
V: Kinne gewoene moere mit deze machine weure gelas?
A: Projeksielasse vereist normaal gesproke moere die ontworpe zien mit gesjikte lasprojekties. ‘n Gewone moer zónder ‘n gesjikde projeksiestructuur kin ‘n ander gezamenlike óntwerp of proces vereise.
V: Kin ein machine versjèllende moergroottes lasse?
A: ‘t Kin versjèllende compatibele moergruuttes ondersteune door middel vaan vervaangbare locatie-onderdeile en opgeslage recepte. De capaciteit vaan de machine, de touwgaank tot de elektrode en de gereedsjapsruimte motte ‘t ganse productassortiment bedekke.
V: Wie kinste veurkomme dat de moer kantelt?
A: De armatuur centreert en ondersteunt de moer veurtot de laskop drök toepas. De locatiestructuur, de elektrode-aoflijning en de uniforme krach helpe de perpendiculariteit vaan de moer te controlere tijdens ‘t ineinstorte vaan de projeksie.